北京电子元器件采购与加工全指南:从选型配单到SMT贴片落地
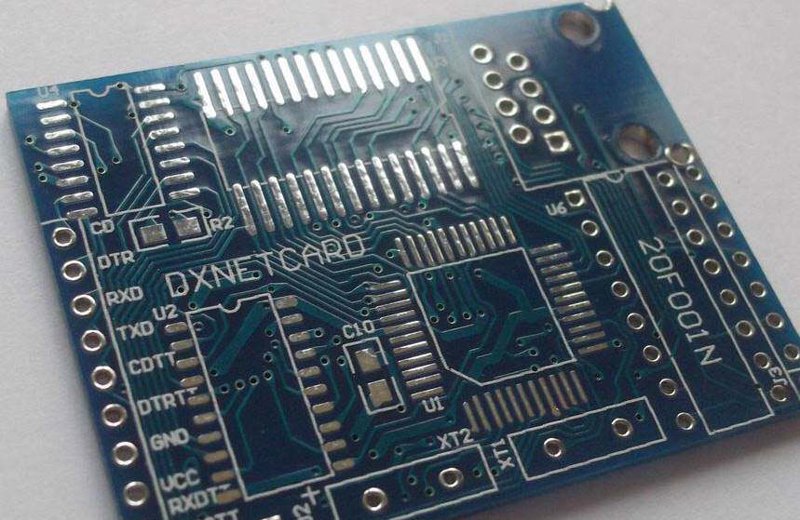
在电子制造产业链中,元器件采购与加工落地往往是产品从图纸走向量产之间最关键的一段路。对于北京的硬件团队来说,无论你处在打样验证阶段,还是已经进入小批量试产,如何找到稳定的北京电子元器件供应渠道、如何把采购与焊接加工衔接顺畅,直接决定了项目周期和成本。本文围绕采购选型、配单管理、PCB打样、SMT贴片与组装代工几个环节,梳理一套可落地的实操思路。
一、北京电子元器件采购的典型场景与选型逻辑
北京聚集了大量科研院所、高校实验室、工业自动化企业和通信设备厂商,这些主体的采购需求差异很大。科研项目往往批量小、品类杂、对交期敏感;工业控制类客户更看重长期供货稳定性和批次一致性;消费类电子则对成本极为敏感。理解自己所处的场景,是选型的第一步。
具体到选型,建议从四个维度建立判断标准:
- 参数余量:电阻电容的耐压、电流余量,芯片的工作温度范围,是否覆盖实际使用环境。
- 封装匹配:贴片封装(0402、0603、QFN、BGA等)要与PCB焊盘设计一致,避免采购回来无法上机贴装。
- 供货周期与生命周期:优先选择处于量产活跃期的型号,警惕已进入停产通知(EOL)阶段的器件。
- 替代方案:关键器件提前准备pin-to-pin兼容的备选型号,降低断供风险。
在北京本地寻找电子元器件供应时,建议优先考虑能够同时提供采购与加工服务的电子加工厂。原因很实际:元器件由加工方配单,封装与焊盘匹配问题可以在下单前就被发现,减少来回退换的沟通成本。
二、元器件配单:被低估的效率环节
很多项目延期并不是卡在焊接上,而是卡在配单。BOM表里几十上百个料号,只要有一两个缺货,整块板子就开不了工。元器件配单看似只是"照单抓药",实际上考验的是供应链的广度与替代经验。
一份高质量的配单通常包含以下动作:核对BOM与原理图、PCB的一致性,确认位号与封装;标注关键器件与通用器件;对缺货物料给出可替代型号并说明参数差异;按贴片、插件、结构件分类整理,方便后续工序衔接。对于北京电子元器件采购而言,本地配单的优势在于沟通快——参数疑问可以当面或电话即时确认,不必在邮件往返中消耗时间。
三、PCB打样:把设计风险挡在量产之前
PCB打样是验证设计的第一道关口。打样阶段建议重点关注层数、板厚、铜厚、最小线宽线距、阻抗控制要求以及表面处理工艺(喷锡、沉金、OSP等)。对于高频或高速信号板,阻抗控制必须在打样时就提出,而不是等到量产再补。
打样数量不必多,但建议一次做两个版本:主方案与备选方案,便于对比验证。同时保留打样板的测试记录,包括关键测试点电压、波形和温升数据,这些记录在后续SMT贴片加工和批量生产时是非常有价值的参照。
四、SMT贴片加工与电路板焊接加工的关键控制点
SMT贴片加工的质量,很大程度取决于前期的工艺准备。钢网开孔设计、锡膏选型、回流焊温度曲线设定,这三项直接决定焊点质量。细间距器件和BGA封装对印刷精度要求更高,需要更薄的钢网和更严格的锡膏管理。
电路板焊接加工则要区分回流焊与手工焊接、波峰焊的适用场景。插件元件、连接器、大功率器件通常需要后焊工序,这部分对操作人员的经验依赖较大,焊点饱满度、助焊剂残留清理都需要有明确的检验标准。
质量检测环节建议至少覆盖:首件确认(FAI)、AOI光学检测、关键功能通电测试。对于可靠性要求高的产品,可增加X-Ray检查BGA焊点空洞率。北京电子加工厂中具备完整检测能力的厂商,通常能把问题拦截在出货之前,而不是留给客户去发现。
五、电子组装代工:从单板到整机的衔接
当项目从单板走向整机,电子组装代工的能力就变得重要。这一环节涉及结构件装配、线束连接、整机老化测试、包装出货等。选择代工方时,除了看设备,更要看其是否有明确的工艺流程文件和异常处理机制。一个能主动反馈装配干涉、结构配合问题的代工厂,价值远高于只会照图施工的工厂。
对于北京的硬件团队,本地化代工还有一个隐性好处:样机阶段可以快速到场确认,问题当场解决,避免物流往返带来的时间损耗。尤其是涉及北京电子元器件采购与加工一体化的项目,采购、贴片、组装在同一体系内完成,责任边界清晰,出问题时不需要在多个供应商之间协调。
六、给采购与研发的几点实用建议
- BOM表尽量标准化,统一料号命名规则,减少配单歧义。
- 关键器件提前锁定库存,不要等到生产排期才下单。
- 打样阶段就与加工方沟通工艺能力边界,避免设计超出产线能力。
- 建立自己的合格供应商清单,记录交期、质量、响应速度等实际表现。
- 小批量试产时保留完整测试数据,为量产一致性提供基准。
电子制造没有捷径,但可以把每个环节做得更可控。从北京电子元器件采购到SMT贴片加工,再到整机组装,把供应链和加工链放在同一个协作框架里管理,项目的不确定性就会明显下降。对于追求交付确定性的团队来说,这比单纯比较单价更有意义。